В статье
- Что такое композитная 3D-печать
- Что такое подогреваемая камера в 3D-принтере и зачем она нужна
- Нейлон PA6 и PA12: особенности печати
- Поликарбонат PC: до 110-120 °C и высокая ударная вязкость
- Композиты: PA-CF, PC-CF, PA-GF
- Почему PA-CF отрывает от стола и как это лечится
- Когда пластик заменяет алюминий
Что такое композитная 3D-печать
Композитный филамент, это обычный пластик, в который добавлены рубленые волокна: углеродные или стеклянные, обычно 15-30% по массе. Волокно берёт на себя нагрузку и радикально повышает жёсткость.
Разница ощутима руками. Деталь из PLA под нагрузкой заметно прогибается, та же деталь из PA-CF практически не даёт прогиба: по жёсткости она приближается к алюминию при вчетверо меньшей массе. Именно поэтому композитами печатают оснастку, кронштейны и всё, что раньше фрезеровали из металла.
Побочный эффект: волокно делает материал более хрупким на удар. Композит жёсткий, но не вязкий: если деталь должна гнуться и отыгрывать, берут чистый нейлон.
Что такое подогреваемая камера в 3D-принтере и зачем она нужна
Подогреваемая камера, это закрытый корпус принтера, внутри которого отдельный нагреватель поддерживает повышенную температуру вокруг всей детали: это не подогрев стола и не нагрев сопла. Она нужна, чтобы деталь остывала медленно и равномерно: тогда пластик не тянет, углы не отрывает от стола и слои не расходятся. Без неё нейлон, поликарбонат и композиты с волокном печатать бессмысленно.
Это ключевой момент, из-за которого композитами и нейлоном печатают далеко не все. Такие пластики сильно усаживаются при остывании. Если нижние слои уже остыли, а верхние ещё горячие, деталь тянет: углы отрывает от стола, слои расходятся, крупная деталь может расслоиться пополам.
Подогрев камеры решает эту проблему: вся деталь остывает равномерно и медленно, внутренние напряжения не накапливаются. В нашем цеху для инженерных пластиков стоит крупноформатная машина с подогревом камеры и отсеком филамента, поле печати 500×500 мм.
| Пластик | Нужна ли камера | Что будет без неё |
|---|---|---|
| PLA, PETG | Не нужна | Печатаются на открытом принтере без проблем |
| ABS, ASA | Нужна | Коробление и расслоение, особенно на крупных деталях |
| Нейлон PA6, PA12 | Обязательна | Деталь тянет, крупную расслаивает по слоям |
| Поликарбонат PC | Обязательна | Коробит сильнее всех, отрыв от стола почти гарантирован |
| PA-CF, PC-CF, PA-GF | Обязательна | Ведут себя как нейлон: углы отрывает от стола |
Не путайте с двумя другими подогревами. Подогреваемый стол греет только первые слои: он есть почти на любом принтере и камеру не заменяет. Пассивно закрытый корпус (крышка и дверцы без нагревателя) держит внутри только то тепло, которое отдают стол и сопло: небольшой детали из ABS этого хватает, нейлону и композитам, нет. Активный подогрев камеры, это отдельный нагреватель с обдувом и датчиком температуры.
Нейлон гигроскопичен: он тянет влагу из воздуха буквально за часы. Влажный пруток при печати шипит, пузырится и даёт пористую деталь с потерей прочности до трети. Поэтому катушка должна лежать в сухом подогреваемом отсеке, а не на открытой полке.
Нейлон PA6 и PA12: особенности печати
Самый универсальный из инженерных: 50 ₽/г. Ударопрочный, износостойкий, стоек к маслам и химии. Главная особенность, лёгкий «самосмазывающийся» эффект: в паре трения нейлон работает почти как бронза.
Берут для: втулок, шестерён, направляющих, подвижных узлов, деталей, работающих в масле. PA12 стабильнее размерами и меньше тянет влагу, PA6 прочнее и жёстче.
О чём предупредить: нейлон впитывает влагу и в готовой детали. За неделю на воздухе она может «поплыть» на десятые доли миллиметра. Если размеры критичны, деталь после печати сушат и хранят в пакете с силикагелем, это надо учитывать в конструкции.
Заказать: печать нейлоном PA6/PA12 и PA-CF на заказ: цены и примеры.
Поликарбонат PC: до 110-120 °C и высокая ударная вязкость
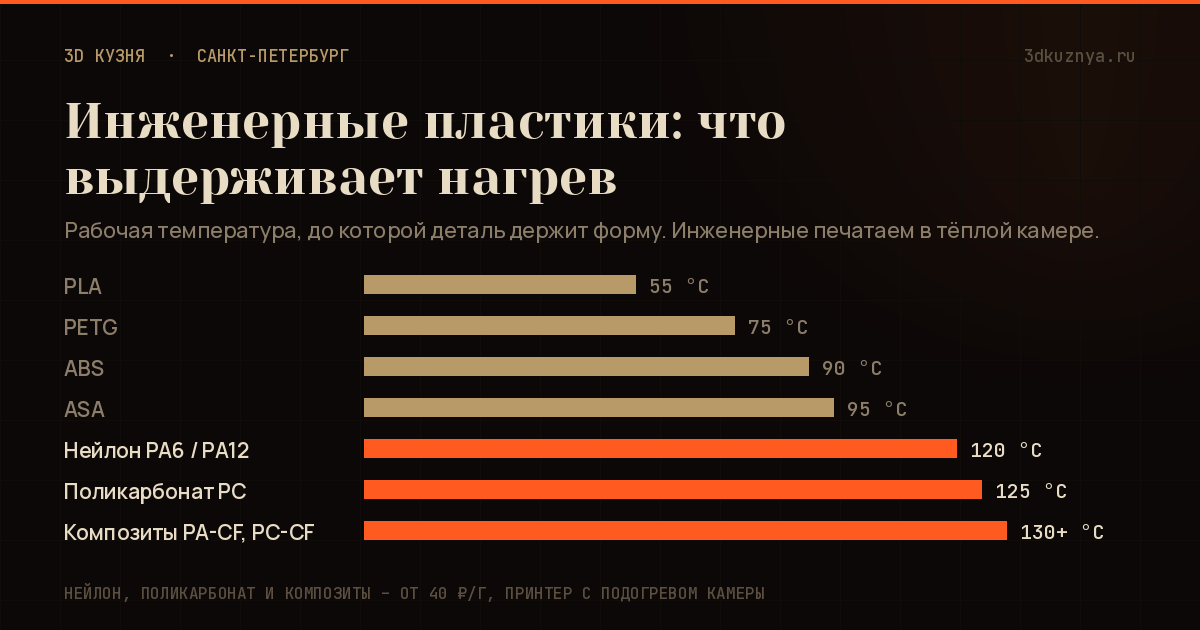
40 ₽/г. Самый термостойкий из массово доступных: держит примерно до 110-120 °C против 90 °C у ABS. При этом очень вязкий: хорошо переносит удар, есть прозрачные варианты оптического качества.
Берут для: корпусов, работающих рядом с нагревом, защитных кожухов, деталей под автоклав, светотехники. Печатается только в закрытой камере: без неё поликарбонат коробит сильнее всего.
Композиты: PA-CF, PC-CF, PA-GF
| Материал | Цена | Что даёт |
|---|---|---|
| PA-CF: нейлон с углеволокном | от 55 ₽/г | Максимальная жёсткость при малом весе, стабильные размеры |
| PC-CF: поликарбонат с углеволокном | от 55 ₽/г | Жёсткость плюс термостойкость: оснастка, работающая в тепле |
| PA-GF: нейлон со стекловолокном | от 55 ₽/г | Дешевле углеволокна, менее хрупкий, хорош на износ |
Цена на композиты у нас указана «от»: катушку берём под конкретный заказ, и её стоимость на рынке заметно гуляет. Точную цифру называем по вашей модели.
Отдельно стоит знать: углеволокно абразивно. Оно съедает обычное латунное сопло за несколько катушек, поэтому печатать композитами можно только на закалённом сопле. Это одна из причин, по которой их не берут мастерские с бытовыми принтерами.
Почему PA-CF отрывает от стола и как это лечится
PA-CF отрывает от стола из-за усадки: нейлон сильно сжимается при остывании, а рубленое углеволокно этому не мешает. Нижние слои уже холодные и стянулись, верхние ещё горячие: деталь загибает вверх по углам и срывает со стола. Чем длиннее деталь и чем острее её углы, тем больше отрывающий момент.
Что убирает отрыв, по убыванию эффекта:
- Активный подогрев камеры. Главный пункт: деталь остывает целиком, а не снизу вверх. Чем крупнее изделие, тем безнадёжнее без камеры: на открытом принтере габаритную деталь из PA-CF срывает почти гарантированно.
- Сухой филамент. Нейлон гигроскопичен и тянет влагу за часы: влажный пруток шипит в сопле, даёт слабую межслойную адгезию и первый слой, который не прилипает. Катушка должна лежать в сухом подогреваемом отсеке прямо во время печати.
- Подогреваемый стол и адгезив. Клей-карандаш, специальный лак для нейлона или текстурированный лист PEI. Голое стекло PA-CF не держит.
- Кайма (brim) и скругление углов детали. Отрыв всегда начинается с угла: радиус в основании снимает концентрацию напряжений, а широкая кайма увеличивает площадь сцепления.
- Толстый первый слой на малой скорости, обдув выключен. Обдув на нейлоне и композитах вызывает расслоение, а не улучшает качество.
- Медленное остывание. Дверцу открывают, когда камера остыла, а не сразу после окончания печати.
Если камеры нет вовсе, отрыв не лечится настройками: либо берите PETG, либо отдавайте деталь в цех с камерным принтером: у нас для этого стоит крупноформатная машина с подогревом камеры и сухим отсеком филамента, поле печати 500×500 мм.
Когда пластик заменяет алюминий
Типичная задача, сборочная оснастка: кондукторы, захваты, шаблоны, прижимы. Раньше их фрезеровали из алюминия: дорого, долго, а при изменении изделия оснастку приходилось делать заново.
- Вес. Оснастка из PA-CF в три-четыре раза легче алюминиевой. Для ручных операций это прямая разница в утомляемости оператора.
- Срок. Печать за 1-3 дня против недель на фрезеровку.
- Стоимость. Обычно в разы дешевле, особенно на сложной геометрии: печати всё равно, сколько в детали рёбер и внутренних полостей.
- Правки. Изменили конструкцию: поправили модель и напечатали новую версию.
Когда алюминий всё же нужен: высокие температуры за 150 °C, постоянные ударные нагрузки, требование электропроводности или искробезопасности. Тут пластик не конкурент, и мы говорим об этом прямо.
Что из этого мы уже делали: в примерах работ. Условия для тиражей и контрактного производства: на странице для бизнеса.
Частые вопросы
01Что такое композитная 3D-печать?
02В чём особенности печати нейлоном?
03Можно ли печатать композитами на обычном принтере?
04Может ли пластик заменить алюминиевую оснастку?
05Почему PA-CF отрывает от стола?
Нужна деталь из нейлона или композита?
Опишите нагрузку и условия работы. Подберём материал и скажем, окупится ли композит на вашей задаче или хватит обычного пластика.