В статье
Когда печать выгоднее пресс-формы
Обычно корпус для малой серии делают тремя способами: литьём пластмасс в пресс-форму, фрезеровкой из листа или профиля, покупкой готового корпуса из каталога. У каждого своя цена входа. Форма стоит сотни тысяч рублей и делается месяц-полтора, фрезеровка дорога на сложной форме, а каталожный корпус почти никогда не совпадает с вашей платой по размеру и разъёмам, и приходится сверлить и пилить вручную.
Печать стартового взноса не требует. Ориентир тот же, что в статье про мелкосерийное производство: до нескольких сотен штук печать выгоднее литья, в коридоре 500-3000 штук считают по детали, от 3000 штук окупается форма. Для корпуса прибора серия 50-1 000 штук чаще всего попадает в зону печати. Заодно вы получаете право на ошибку: нашли неудобный разъём или не ту высоту бобышки в первой партии, поправили модель, и вторая партия уже другая, без новой оснастки.
Честно о проигрыше: на тираже в несколько тысяч литьё дешевле, поверхность у него глаже, а размеры стабильнее. Если ваш прибор идёт к такому объёму, печатную серию стоит рассматривать как пилот перед формой. Как проверить деталь до заказа формы, разобрано в статье про проверку детали перед литьём.
Что заложить в конструкцию корпуса
Корпус для печати проектируют иначе, чем для литья. Главное: слои печати прочнее вдоль слоя, чем поперёк, поэтому нагруженные места ориентируют под нагрузку, а тонкие выступы не оставляют торчать поперёк слоёв.
- Защёлки. Печатная защёлка на изгиб работает, но выдерживает ограниченное число закрываний. Если корпус вскрывают при каждом обслуживании, берите винтовое крепление, а защёлки оставьте для случаев, когда корпус вскрывают редко.
- Бобышки под саморезы. Стойка под винт должна быть толще самого винта и иметь рёбра к стенке, иначе при затяжке она трескается. Диаметр отверстия подбираем под конкретный саморез на пробной печати.
- Закладные гайки. Если корпус будут разбирать больше нескольких раз, в бобышки вставляют латунные резьбовые вставки: нагретую вставку запрессовывают в пластик, и резьба держит многократную разборку лучше, чем резьба, нарезанная в самом пластике. Либо делаем шестигранный карман под обычную гайку, и она утоплена в корпус.
- Вентиляция. Щели и решётки печатаются сразу, без сверления. Для платы с греющимися элементами закладывайте проём с запасом: мелкие щели забиваются пылью быстрее.
- Разъёмы, кнопки, окна. Вырезы делаем по чертежу платы, окно под индикатор можно закрыть вставкой из прозрачного пластика или оставить карман под стекло.
- Стык крышки. Паз и гребень по периметру или посадочное место под прокладку, о чём отдельно ниже.
Чертежа корпуса может не быть. Если есть только плата, её контур и список разъёмов, моделируем корпус по ним. Если файл есть, смотрим его на печатопригодность: тонкие стенки, нависания, места под поддержки. Какие допуски реально выдерживает печать, подробно в статье про точность 3D-печати.
Перед серией печатаем один корпус и собираем его с платой: проверяем, что разъёмы встают в вырезы, кнопки нажимаются, крышка садится без усилия, а крепёж не срывает резьбу. Это час работы, который дешевле, чем переделка пятисот штук. Образец вы смотрите в руках или по фото, правки вносим в модель, и только потом запускаем партию. Все экземпляры серии печатаются по одному файлу и параллельно, поэтому корпуса получаются одинаковыми, а не «похожими».
Герметичность: честно
Печатный корпус из FDM слоистый, между слоями остаются микрощели. Поэтому класс защиты IP мы не заявляем и не испытываем. Что можно сделать: закрыть стык прокладкой, в том числе уплотнением из TPU, поставить лабиринтный стык, обработать швы герметиком или покрыть корпус лаком (это делает заказчик или подрядчик по договору с ним). Для защиты от пыли и брызг в помещении этого обычно достаточно. Для улицы, мойки или погружения нужно испытание, и его проводит заказчик на своём образце. Если нужна полная герметичность, корпус лучше отлить в форму или берут готовый герметичный.
Материал: ABS, ASA, PETG или поликарбонат
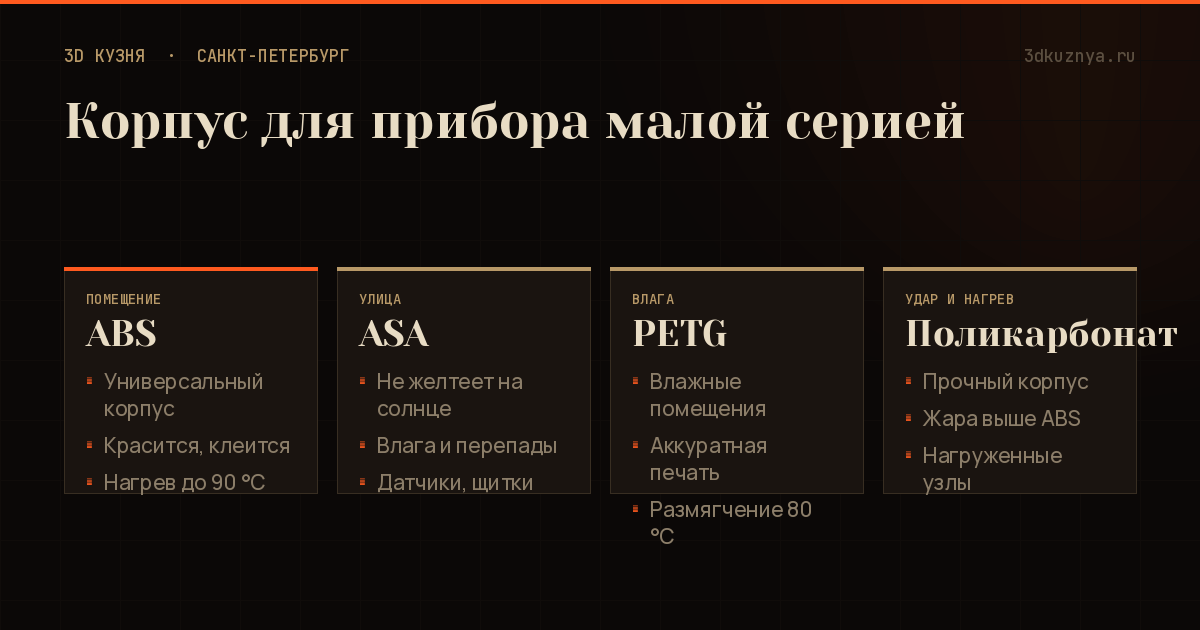
Выбор зависит от места установки прибора и нагрева. Температуры приведены как ориентир размягчения, не как рабочий режим.
| Материал | Когда брать | Цена |
|---|---|---|
| ABS | Универсальный корпус внутри помещения, нагрев до 90 °C, хорошо красится и склеивается | 10 ₽/г |
| ASA | Улица: не желтеет на солнце, держит влагу и перепады, размягчается около 95-100 °C | 13 ₽/г |
| PETG | Влажные помещения и аккуратная печать, размягчается около 80 °C | 11 ₽/г |
| Поликарбонат | Нагрев и удар, прочные корпуса, размягчение выше ABS | 40 ₽/г |
PLA для приборов не берём: он размягчается около 55-60 °C, в закрытом корпусе с греющейся платой или на солнце деталь поведёт. Сравнение материалов подробнее в статьях какой пластик выбрать и инженерные пластики.
После печати корпус можно подготовить к сборке: убрать следы поддержек, зачистить, нанести шильдик или гравировку. Окраску в цвет прибора мы не делаем, её по желанию выполняет подрядчик по договору с вами. Что входит в нашу обработку, описано в статье про постобработку. Для серии мы согласуем образец, и только после вашего слова печатаем остальные.
Когда печать не подойдёт
- Тираж в тысячи штук. Форма окупится, поверхность и повторяемость у литья лучше.
- Требования сертификации. Если прибору нужна оценка соответствия по регламентам Таможенного союза (низковольтное оборудование, электромагнитная совместимость), материал корпуса и протоколы испытаний обеспечивает заказчик. Мы такие документы не оформляем и огнестойкость материала по UL94 не заявляем.
- Сетевое напряжение и силовые цепи. Для корпусов, где доступны опасные для человека напряжения, нужен материал и конструкция с подтверждёнными свойствами. Без них не печатаем.
- Полная герметичность и погружение. См. выше.
- Нагрев выше предела пластика и постоянный контакт с маслами и растворителями без проверки на образце.
- Точные посадочные места по высокому квалитету. Печать даёт поля допусков порядка IT12-IT14, для более точных размеров нужна механическая доработка.
Какие запросы к нам приходят
Производитель роботизированной техники запрашивал корпуса узлов осей: детали сложной формы с бобышками и местами под крепёж, тираж небольшой, форму под него никто не заказывал. Инженерная компания присылала комплект из 20 деталей из ABS и PLA с допусками по 14 квалитету. Допуски обсуждаются до печати, на чертеже помечаются размеры, где допуск критичен, и для них делаем пробный образец с обмером. Эти запросы показывают типичную картину: корпус нужен быстро, объём не набирает форму, а конструкция ещё меняется.
Как работаем с компаниями
Работаем по разовому заказу или по договору поставки для регулярных партий, ИП на УСН без НДС. Оплата по счёту: заказ печати до 30 000 ₽ до запуска, тираж от 30 000 ₽ двумя частями (60 % при запуске, 40 % до отгрузки), постоплата только постоянным заказчикам по отдельному соглашению. NDA подписываем до начала работ, пакет закрывающих документов полный. Сначала согласуем образец, потом печатаем серию. Отвечаем в течение рабочего дня (пн-пт 10:00-19:00). Доставка курьером по Петербургу или транспортной компанией в любой регион.
Скидки одни для всех: 30 % на стоимость печати при заказе от 100 изделий одной модели в одном заказе (цвет может быть разным), постоянным заказчикам с третьего заказа ещё 15 %. Минимальный заказ 400 ₽. Условия для компаний собраны на странице для бизнеса, услуга описана на странице корпусов для электроники. Как оформляется договор, смотрите в статье договор на 3D-печать.
Частые вопросы
01Можно ли заказать корпус для электроники тиражом 500 штук?
02Подпишете ли вы NDA?
03Корпус будет герметичным?
04Кому принадлежит модель корпуса?
05Сможете ли вы напечатать повторную партию через полгода?
Корпус для вашего прибора: посчитаем серию
Пришлите модель или данные платы и тираж. Ответим в течение рабочего дня, согласуем образец и только потом запустим серию.